Uutiset

Mitä laatutarkastuksia Tuoyuan Metal käyttää metallin työstöön?

Koneistettu osa joko sopii kokoonpanoon tai ei, eikä keskiasentoa ole. Tarkkuustyöstössä tämä tuomio syntyy kauan ennen viimeisen toimenpiteen päättymistä. Päätetään, milloin piirustus luetaan, milloin materiaali saapuu, milloin ensimmäinen tuote irtoaa koneesta ja milloin käyttäjä tekee mittauksen kesken erän.


Miksi koneistuksen laatua ei voida jättää lopputarkastukseen

Kun komponenttierä saapuu lopputarkastukseen, kalliit päätökset on jo tehty. Materiaalia on kulutettu, konetunteja kulunut ja monissa tapauksissa viimeistelyä tehty. Jos halkaisija on väärä siinä kohdassa, erä on romua lisäkäsittelyllä. Ohjaus, joka todella suojaa ostajaa, istuu prosessin aikaisemmassa vaiheessa: piirustustarkistuksessa, ensimmäisessä artikkelissa ja koneessa tuotannon ollessa käynnissä. Kaikki sen jälkeen on vahvistusta eikä korjausta.


Inspection


Tarkastusketju, jota käytämme kaikissa projekteissa

1. Piirustus ja vaatimusten tarkistus

Ennen kuin kone asetetaan, piirustus luetaan prosessireittiä vasten. Tarkistamme mitkä mitat ovat toimivia, mitkä pinnat sopivat, missä peruspisteet sijaitsevat ja onko toleranssipino saavutettavissa määrätyillä laitteilla. Jos piirrettä ei voida mitata piirretyllä tavalla tai jos prosessiin mahtuvaa tiukempi toleranssi on lainattu ilman huomautusta, nostamme sen esiin ostajan kanssa ennen metallin leikkaamista. Tämä vaihe on ilmainen; sama keskustelu tuotannon jälkeen ei ole.

2. Saapuvan materiaalin vahvistus

Tankovarasto toimitetaan materiaalitodistuksen kanssa, ja sertifikaatti tarkistetaan ostospesifikaatioiden mukaan laadun, luonteen ja kunnon osalta. Alumiini 6061 ja 7075, messinki C360 ja C260, ruostumaton 303, 304 ja 316L sekä titaani ovat laatuja, joita näemme useimmiten. Kun sovellus liittyy turvallisuuteen, vahvistamme kovuuden näytteestä ja säilytämme eräviitteen, jotta valmis osa voidaan jäljittää lämmöstä tai erästä, josta se on peräisin.

3. Ensimmäinen esineen tarkastus

Ensimmäinen artikkeli on koko järjestyksen tärkein mitta. Sitä verrataan koko piirustukseen, ei vain kriittisiin mittoihin, ja raportoidaan todellisilla mitatuilla arvoilla hyväksytyn tai hylätyn merkin sijaan. Ostajat yleensä hyväksyvät tuotannon kyseisellä raportilla. Pidämme ensimmäisen artikkelin, kunnes saamme kirjallisen hyväksynnän ostajan sitä pyytäessä, jotta vastuu spesifikaatiosta on selkeä molemmilla puolilla.

4. Prosessin aikana tehtävät tarkastukset

Ajon aikana mitat mitataan tietyllä taajuudella eikä käyttäjän harkinnan mukaan. Päälläsorvatut osat, joka tarkoittaa yleensä halkaisijan ja pituuden ominaisuuksia jokaisen työkalun vaihdon yhteydessä ja väliajoin; jyrsituissa osissa istuvuuden kantavat asento- ja syvyysominaisuudet. Ohjausalueen ulkopuolella oleva ajautuminen pysäyttää ajon ja laukaisee säädön ennen kuin lisää materiaalia on sitoutunut.

5. Lopputarkastus ja asiakirjat

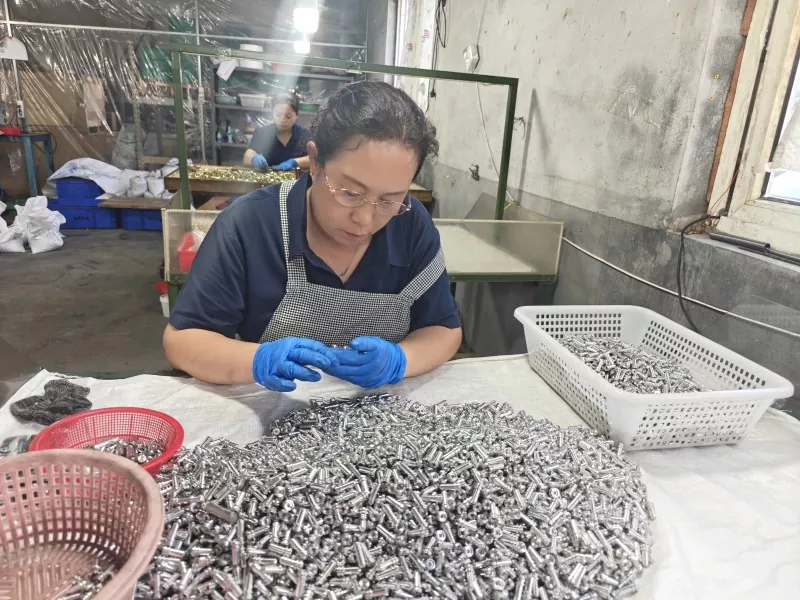
Lopputarkastus tehdään piirustuksen ja hyväksytyn ensimmäisen artikkelin perusteella. Tarkastusalueemme instrumentteja ovat koordinaattimittauskone, työkalumikroskooppi, moninivelmittausvarsi, korkeusmittarit, mittakellot, graniittipintalevy ja karheusmittari. Mittatarkkuus työssämme pidetään normaalisti plus-miinus 0,01 mm ja 0,005 mm, missä piirustus niin vaatii, pinnan karheuden ollessa alueella Ra 0,4 - 3,2 mikrometriä pinnan toiminnasta riippuen.

6. Lähetystä edeltävä tarkastus

Ennen lähetyksen pakkaamista määrä, viimeistely, langan kunto ja merkinnät tarkistetaan tilaukseen nähden ja pakatuista tavaroista otetaan valokuvat. Kansainvälisissä tilauksissa tämä on tärkeämpää kuin kotimaassa, koska määränpäästä löydetty puuttuva yksityiskohta maksaa täyden paluumatkan kuin lyhyen matkan kahden rakennuksen välillä.


Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö
HylätäHyväksyä