Tuotteet
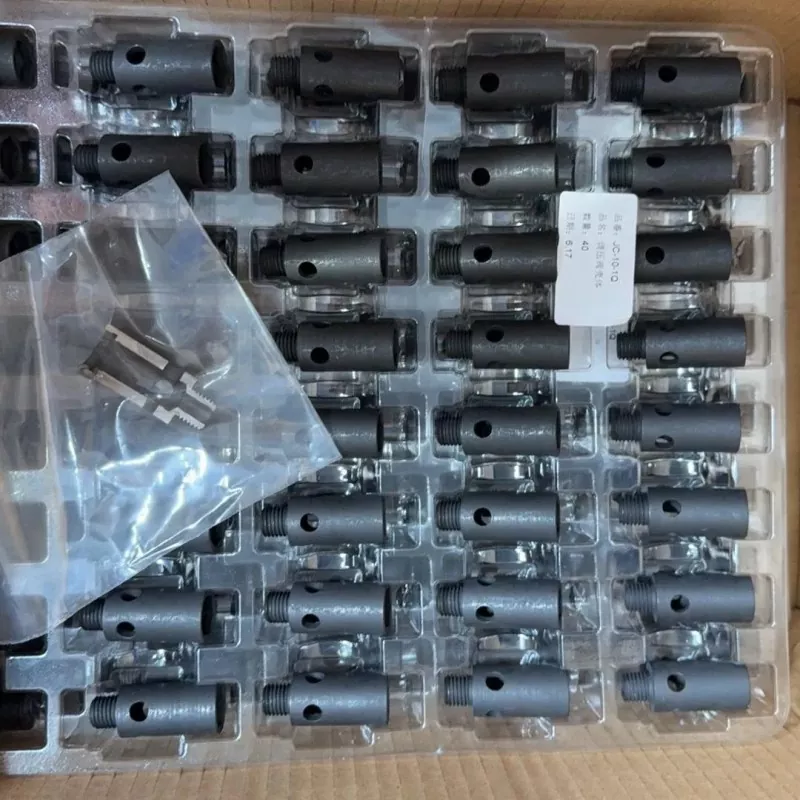
Tarkkuussorvaus ontto sylinterikomponentti
  • Tarkkuussorvaus ontto sylinterikomponenttiTarkkuussorvaus ontto sylinterikomponentti

Tarkkuussorvaus ontto sylinterikomponentti

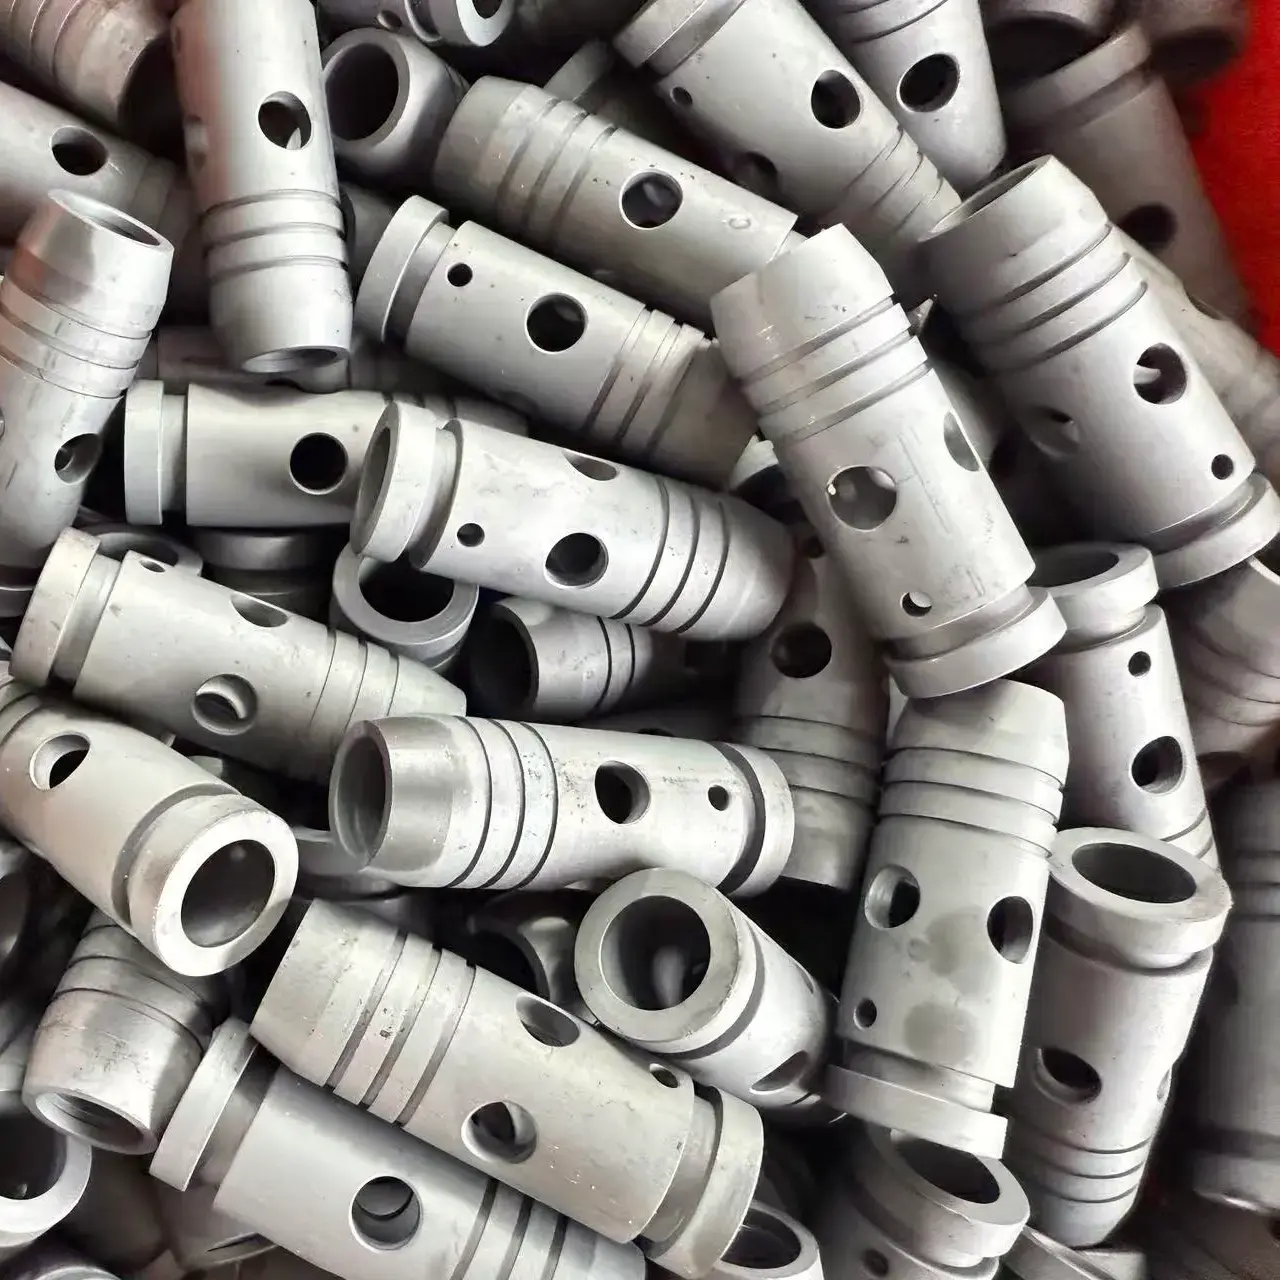
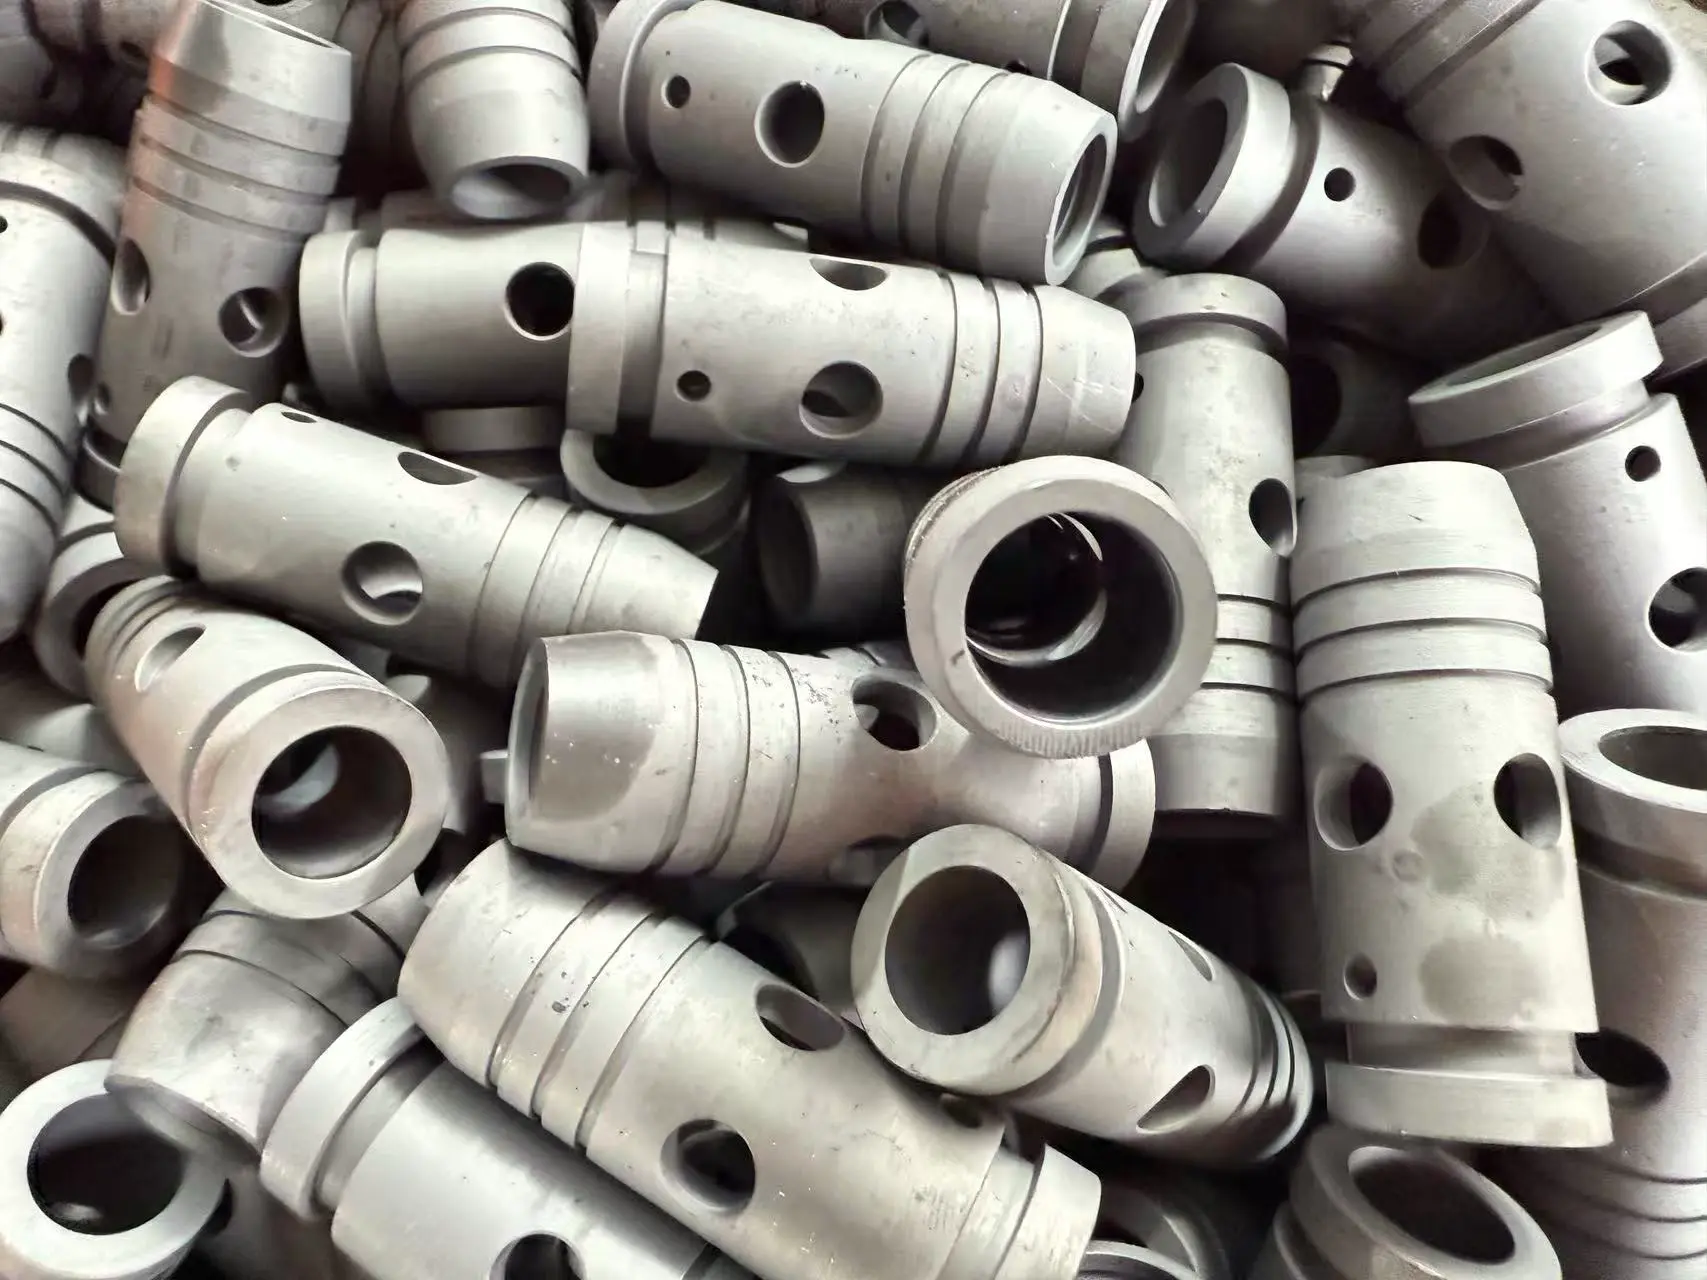
Tuoyuan Metal koneistaa tarkkuussorvausonttoa sylinterikomponenttia Kiinassa nopeilla CNC-sorveilla, poraa 5–80–±0,01 mm:n reikiä seinämän paksuuden ollessa 0,05 mm. Ohuet seinät on suunniteltu pehmeiksi leukoiksi, jotta osa ei ponnahda takaisin istukan vapautuessa. Lähetä piirustus, niin vahvistamme mahdollisen seinämän paksuuden, poraussuhteen ja prosessin ennen lainaamista.
    Luokitus: 5.0
    (Arviointimäärä: 1)

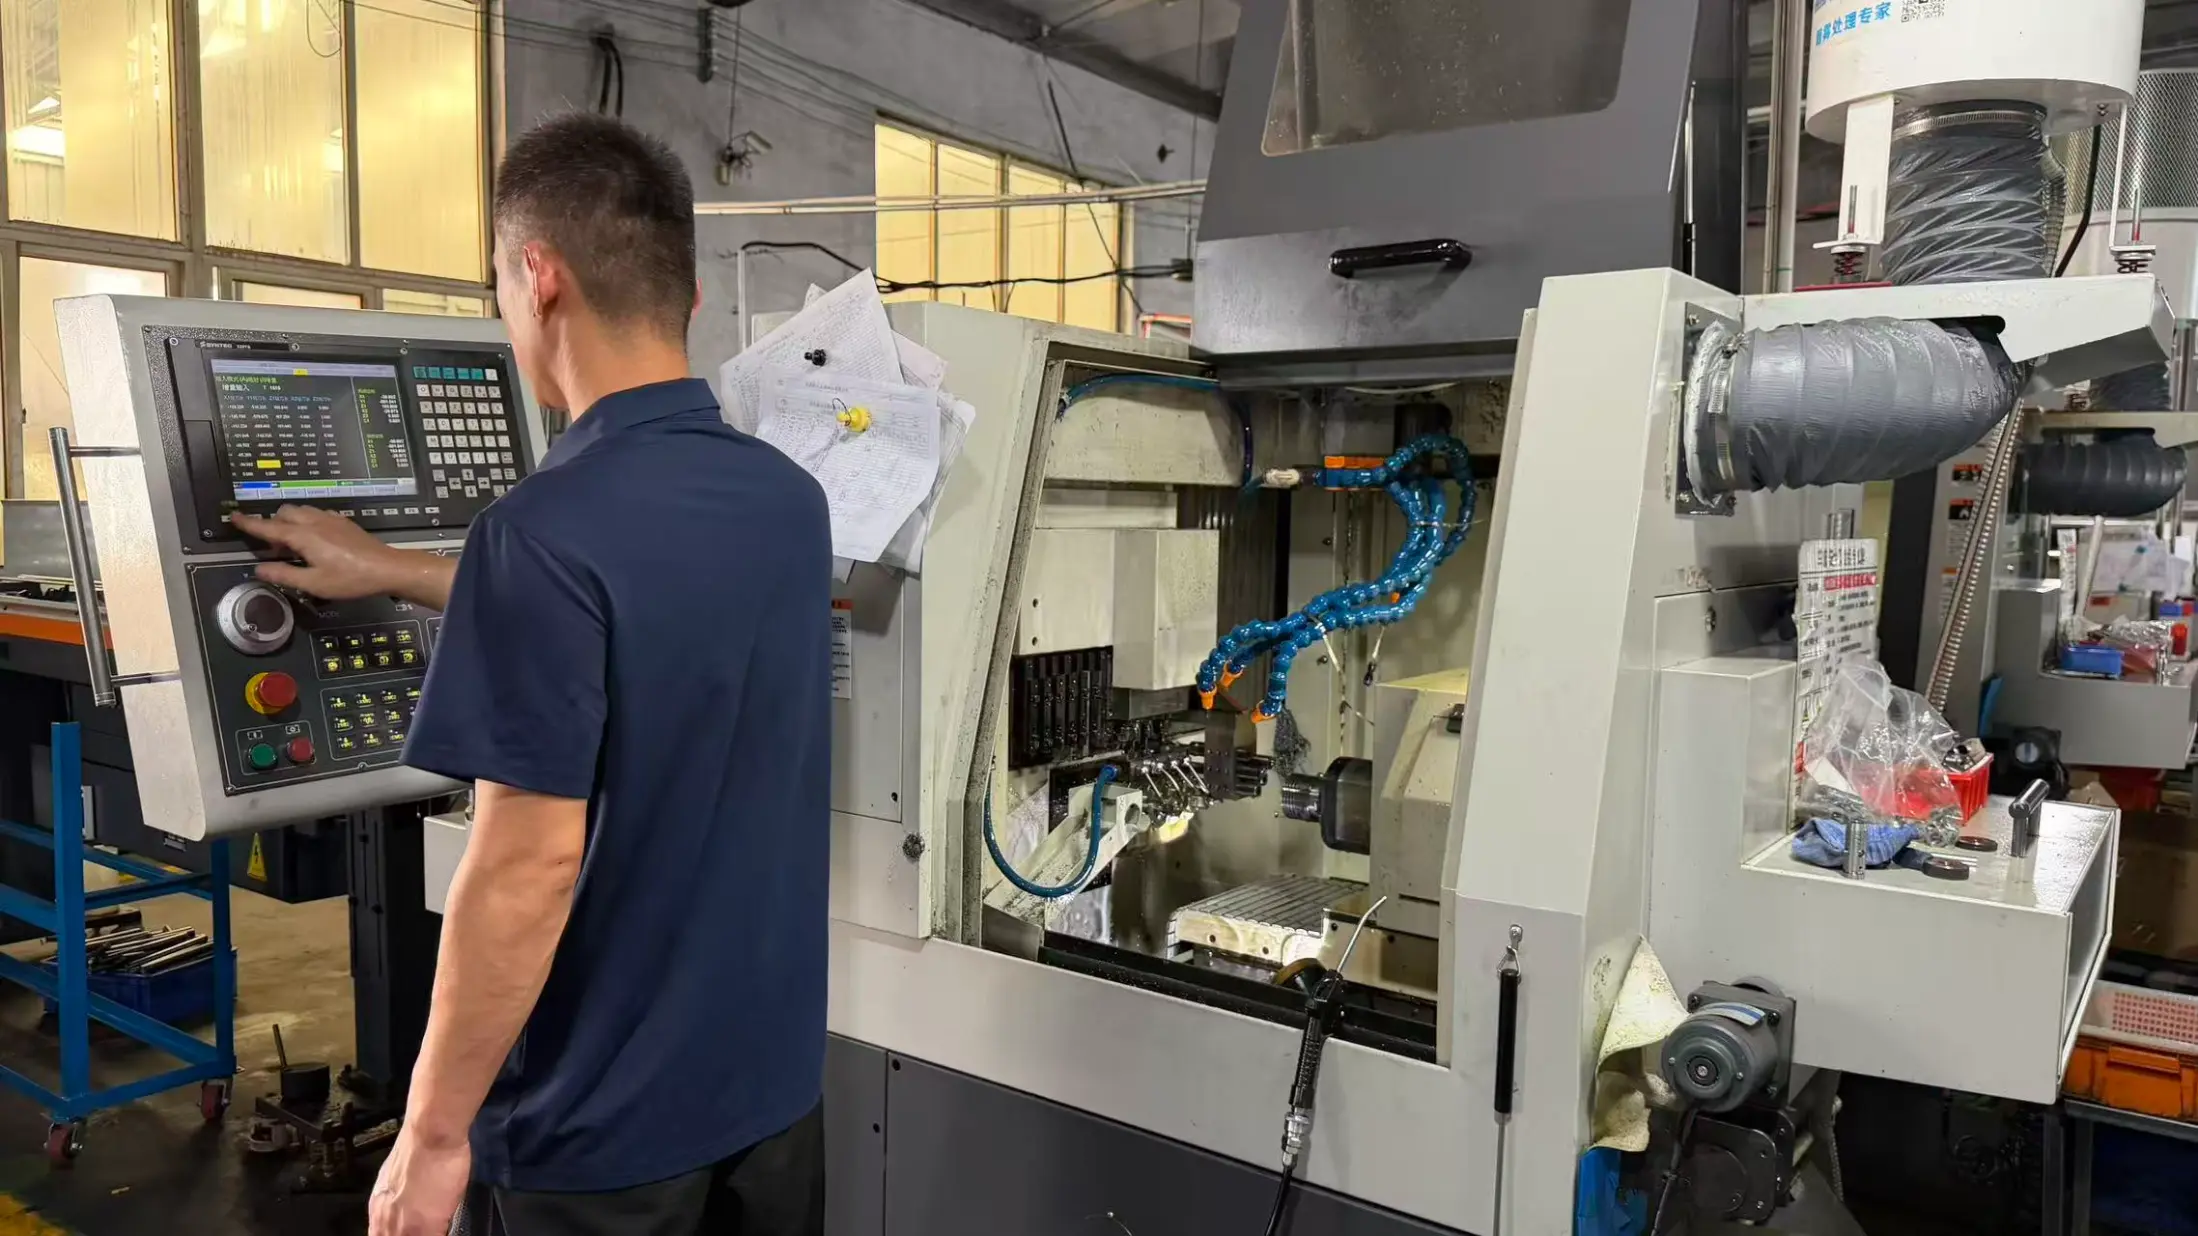
    Tuoyuan Metal kääntää tarkkuussorvausonttosylinterikomponentin kaksoiskarasorveissa ja työstökeskuksissa saman katon alla Jimo Districtissä, Qingdaossa. Poraus, sorvaus ja toisiotyöt pysyvät yhdellä prosessilevyllä, joten poraus ja ulkohalkaisija mitataan samaa perusviivaa vasten. Lähetä piirustus, ja tarjous tulee takaisin prosessisuunnitelman, ensimmäisen artikkelin raportin ja arvioitujen määrien hinnan kanssa. Materiaalitodistukset ja OEM-pakkaus kulkevat jokaisen lähetyksen mukana.

    Tuotteen ominaisuudet

    Näitä onttoja sylinterimäisiä osia käytetään kokoonpanoissa, joissa vaaditaan reiän tarkkuutta, seinämän paksuutta ja kohdistusta sisä- ja ulkopintojen välillä.

    1. Tarkka porauksen säätö

    Reiän halkaisija on vakiona ±0,01 mm, ja ±0,005 mm on käytettävissä valituille ominaisuuksille. Mittaukset tehdään poraussyvyyden kautta sen sijaan, että tarkastettaisiin vain sisääntuloaluetta, mikä auttaa tunnistamaan mittamuutokset sisäpinnalla.

    2. Vakaa ohutseinätyöstö

    Ohutseinäiset osat koneistetaan sopivilla kiinnitysmenetelmillä muodonmuutosten vähentämiseksi istukasta irrotuksen jälkeen. Prosessissa käytetään tarvittaessa porattuja leukoja, jotka mahdollistavat puristusvoiman jakautumisen kehän ympärille.

    3. Tasainen seinän paksuus

    Seinän vaihtelua säädetään 0,05 mm:n sisällä ja tarkistetaan useissa kohdissa kehän ympärillä. Tämä tarkastusmenetelmä auttaa tunnistamaan keskikohdan ulkopuoliset poraukset ennen toimitusta.


    Tekniset tiedot

    Nimi Tarkkuussorvaus ontto sylinterikomponentti
    Materiaali 304 / 316 / 316L ruostumaton, 1045 hiiliteräs, 6061 / 7075 alumiini, messinki, pronssi
    Ulkohalkaisija 8mm - 200mm
    Poran halkaisija 5mm - 180mm
    Seinän paksuus 1,0 mm - 30 mm; ohuempi tarkastelussa
    Pituus 5mm - 500mm
    Poran sietokyky ±0,01 mm standardi; ±0,005 mm valituissa ominaisuuksissa
    Pyöreys 0,01mm vakio
    Seinien vaihtelu 0,05 mm sisällä
    Samankeskisyys 0,02 mm reiän ja ulkohalkaisijan välillä
    Pintakäsittely Ra 0,4 - 1,6 µm porauksissa koneistettuna
    Poran viimeistely Passivointi, hionta, kova kromi, anodisointi, pinnoitus


    Sovellukset

    Ontto rakenne mahdollistaa koneistettujen osien käytön siellä, missä vaaditaan sisäisiä kulkuväyliä, tarkkoja sovituspintoja ja vakaita mittoja. Tarkkuussorvausonttosylinterikomponenttia käytetään yleisesti mekaanisissa kokoonpanoissa, jotka riippuvat reiän kohdistuksesta ja kontrolloidusta seinämän paksuudesta.

    ● Hydrauliset ja pneumaattiset sylinterivaipat, holkit ja tiivistysholkit

    ● Laakeripesät ja holkkiaihiot, joissa akselin kohdistus on tärkeää

    ● Automaatio- ja pakkauslaitteissa käytettävät ohjausputket ja holkit

    ● Anturi- ja instrumenttikotelot, joissa on tarkat sisäpinnat

    ● Suodatin- ja erotinrungot keskivirtaussovelluksiin

    ● Käytä mekaanisten rakenteiden sisään asennettuja holkkeja ja välilevyjä

    Koneistusprosessi

    Precision Turning Hollow Sylinder Componentin tuotantosekvenssi keskittyy porauksen tarkkuuden ylläpitämiseen ja muodonmuutosten hallintaan koneistuksen aikana.

    1. Karkea sorvaus ja valmistelu

    Raaka-aine valmistetaan ja karkealla työstyksellä poistetaan ylimääräinen materiaali jättäen varaa viimeistelyyn.

    2. Poran viimeistely

    Sisäporaus tehdään vaaditun halkaisijan, syvyyden ja toleranssin mukaan. Syvemmille porauksille koneistusparametrit säädetään pituuden ja halkaisijan suhteen mukaan.

    3. Ulkohalkaisijaviimeistely

    Ulkohalkaisija viimeistellään sisäisen työstön jälkeen porauksen ja ulkopinnan välisen suhteen säilyttämiseksi.

    4. Tarkastus ennen lähetystä

    Mittakirjaukset, materiaalitodistukset ja tarkastustiedot voidaan laatia projektin vaatimusten mukaisesti.


    Materiaalin valinta

    Materiaalin valinta riippuu työympäristöstä, korroosiovaatimuksista, koneistusolosuhteista ja lopullisesta kokoonpanosta.


    Materiaali Työstö huomautus Yhteinen sovellus
    304 ruostumatonta Työ-kovettuu nopeasti; valo kulkee ja runsas jäähdytysneste Sylinterin vaipat, pumpun holkit
    316L ruostumatonta Hitsausystävällinen molybdeenin kanssa kloridikäyttöön Kemiallisten ja elintarvikelaitteiden kotelot
    1045 hiiliteräs Kovettunut koneistuksen jälkeen, missä kulumisella on väliä Hydrauliset laipparungot ja sylinterit
    6061 alumiinia Nopea koneistettava, kevyt, anodisoituva Automaatioputket ja välikappaleet
    Pronssi / messinki Laakeripinta luonnollisella voitelevalla pinnalla Holkkiaihiot ja hihat


    Laadunvalvonta

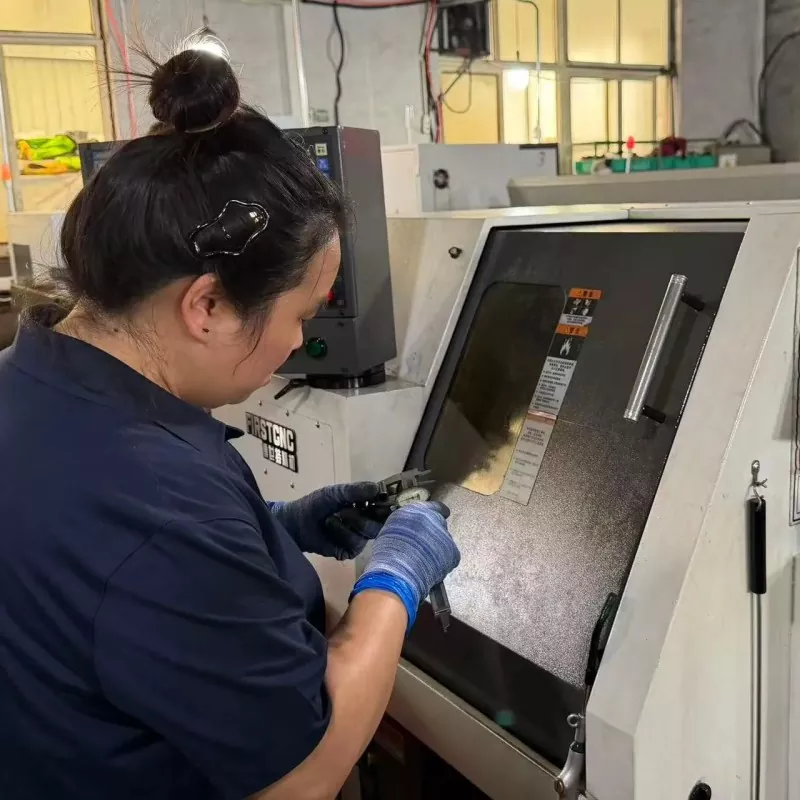
    Tarkastuksessa keskitytään porauksen tarkkuuteen, pyöreyteen, samankeskisyyteen ja seinämän paksuuteen. Jokainen mittaus liittyy koneistusvaatimuksiin sen varmistamiseksi, että valmiit osat vastaavat piirustuksen vaatimuksia.

    1. Reiän mittaus

    Sisäisiä mikrometrejä, ilmamittareita ja porausvertajia käytetään porausmittojen tarkistamiseen eri syvyyksillä sen sijaan, että mitataan vain aukon pinta-ala.

    2. Geometrian tarkistus

    Pyöreys, suoruus ja asennon tarkkuus tarkistetaan ensimmäisen artikkelin mittaustietojen perusteella. Reiän ja ulkohalkaisijan samankeskisyyttä voidaan säätää 0,02 mm:n sisällä.

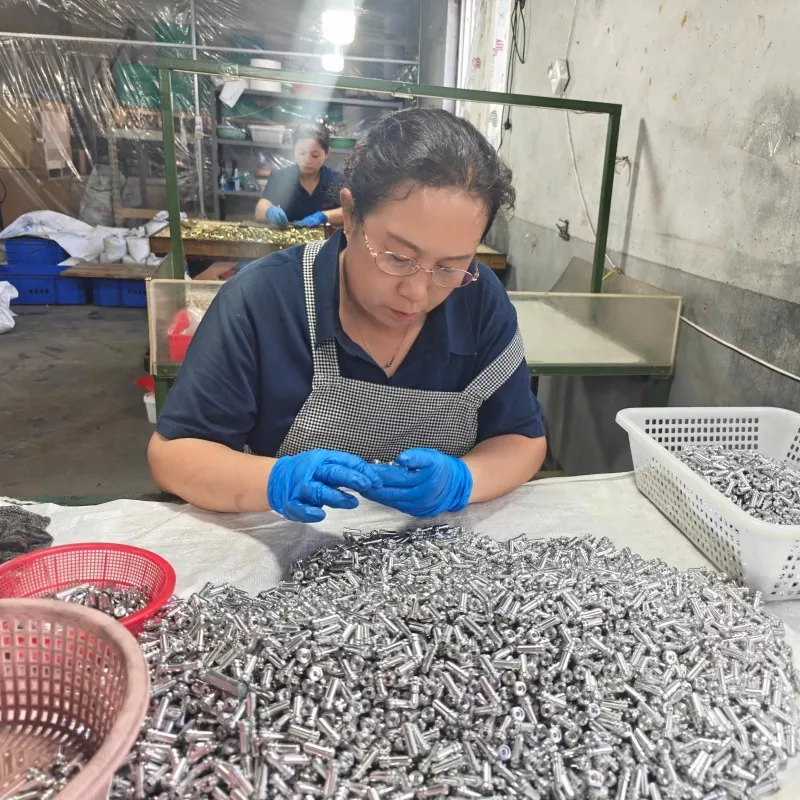
    3. Seinän paksuuden tarkastus

    Seinämän paksuus mitataan useista kohdista kehän ympärillä materiaalin epätasaisen jakautumisen tunnistamiseksi.

    4. Tuotantotiedot

    Materiaalitodistukset ja mittatiedot tallennetaan työnumeron mukaan tuotannon seurantaa varten.


    Miksi valita meidät

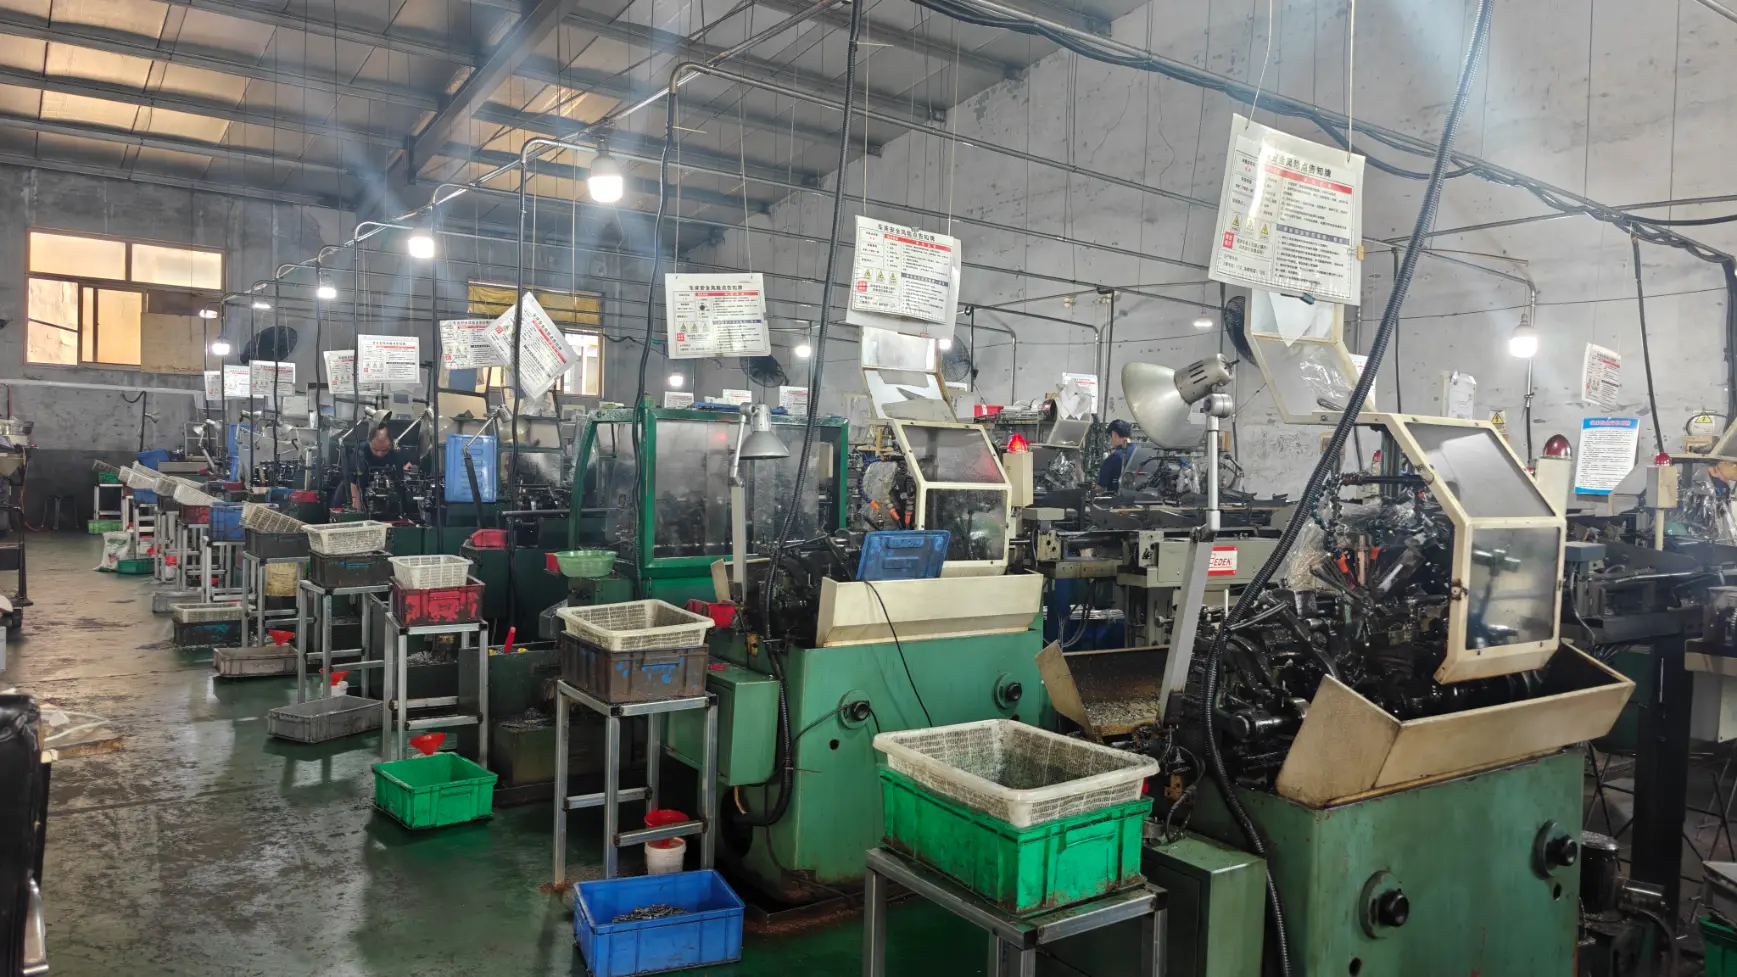
    Tuoyuan metalli prosessoi tarkkuussorvausonttosylinterikomponentteja CNC-sorvauksilla ja koneistuksilla konepajassaan Jimo Districtissä, Qingdaossa. Sorvaus-, poraus- ja sivuoperaatioita hallitaan samassa tuotantojärjestelmässä, jotta koneistusvaiheiden välisiä prosessieroja voidaan pienentää.

    Laitteet

    Työpajaan kuuluu 20 nopeaa tarkkuus-CNC-sorvia, 5 koneistuskeskusta, 10 kaksikaraista keskiporaussorvia ja 30 automaattista sorvia.

    Tuotantoalue

    Tila kattaa 5 000 m², ja siellä on oma pintakäsittelymahdollisuus ja ERP-ohjattu tuotantoaikataulu.

    Laatujärjestelmä

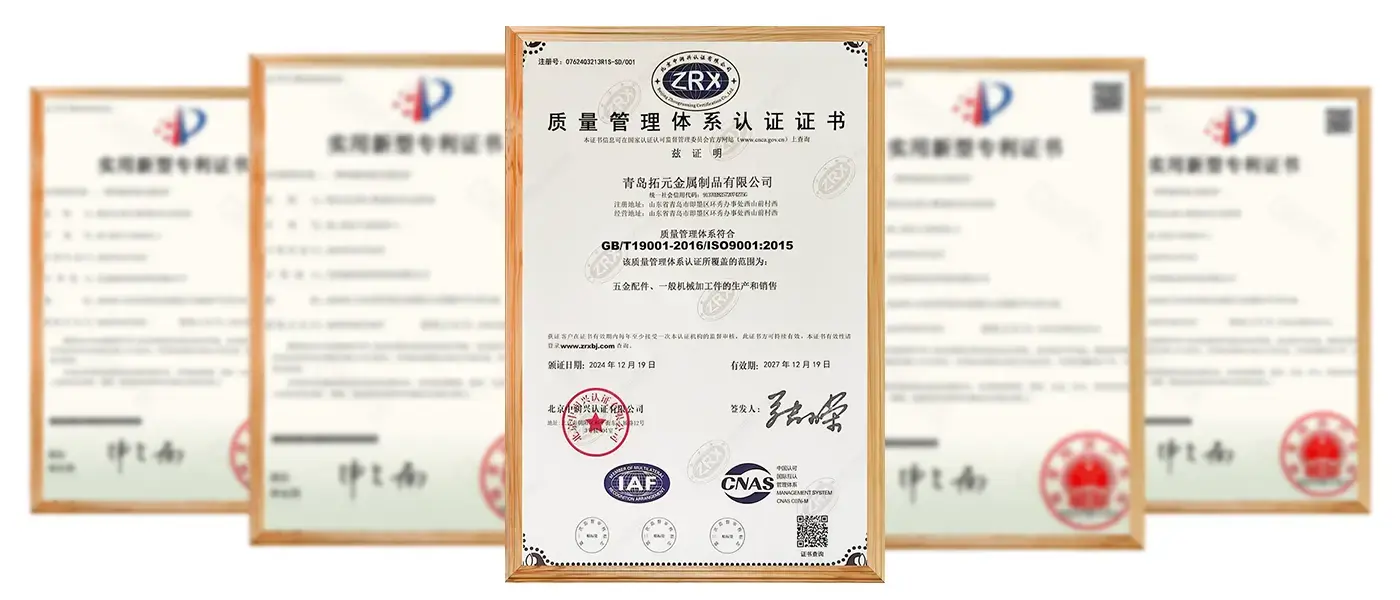
    Tuotanto noudattaa ISO 9001 -laadunhallintavaatimuksia, ja tarvittaessa SGS- tai TUV-tarkastus on saatavilla kolmannen osapuolen toimesta.

    Tuotantokapasiteetti

    Vuosituotanto ylittää 100 miljoonaa tarkkuusmetalliosaa, mikä tukee sekä näytetuotantoa että säännöllisiä valmistusohjelmia.


    FAQ

    Kysymys 1: Kuinka ohuen seinän voit työstää tarkasti kääntyvällä ontolla sylinterikomponentilla?

    V: Koneistamme seinät noin 1,0 mm:iin ja tarkennuksessa ohuemmiksi, jos osa on tarpeeksi lyhyt pysyäkseen jäykkänä. Lähetä piirustus, niin vahvistamme toteuttamiskelpoisen seinän prosessisuunnitelmalla.


    Q2: Pystytkö pitämään reiän samankeskisenä ulkohalkaisijan kanssa?

    V: Kyllä. Poraus ja sorvaus yhdessä kokoonpanossa säilyttää samankeskeisyyden 0,02 mm:n sisällä ja tiukemmin siellä, missä kokoonpano sitä tarvitsee.


    Q3: Hiotko tai hiotko porauksia sekä sorvaatko niitä?

    V: Sorvaamme ja poraamme talossa ja järjestämme hionnan tai kovakromin porauksille, jotka tarvitsevat peilipinnan tai kulutuskestävyyden. Molemmat lainataan osan mukana, ei lisätty jälkikäteen.


    Q4: Mitä tietoja tarvitset lainaamiseen?

    V: 2D- tai 3D-piirustus materiaalilla, poraustoleranssilla ja poraussyvyyssuhteella. Jos sinulla on vain näyte, lähetä se, niin me mittaamme sen ja palautamme piirustuksen hyväksyttäväksi ennen tarkkuussorvauksen onton sylinterikomponentin lainaamista.


    Q5: Onko pinnan viimeistelyprosesseja saatavilla?

    V: Kyllä. Passivointi-, hionta-, kovakromi-, anodisointi- ja pinnoitusprosessit voidaan järjestää vaatimusten mukaan.


    Q6: Kuinka valmiit osat tarkastetaan?

    V: Osat tarkastetaan mittamittauksella, poraustarkastuksella, pyöreyden tarkastuksella ja tuotantokirjanpidolla.


    Lähetä kysely
    Yhteystiedot
    Tarkkuussorvattuja osia, tarkkuustyöstökomponentteja, CNC-koneistettuja komponentteja tai hinnastoja koskevia tiedusteluja varten jätä meille sähköpostiosoitteesi, niin otamme sinuun yhteyttä 24 tunnin kuluessa.
    Luokitus:
    5.0
    X
    Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
    HylätäHyväksyä